单剂量包装市场持续扩张,但制药与营养品包装同时面临多重挑战:高混合、多品种的生产模式挤压了设备灵活性;设备综合效率(Overall Equipment Effectiveness,OEE)提升对换型效率与微停机控制提出了更高要求;GMP 数据完整性要求由批次级向单元级追溯演进。本文以柯尔柏 SPE6-P2 条包生产线为观察样本,从设备投资效率、转运系统代际差异、质量控制闭环三个维度,分析条包包装设备在市场需求变化下的“未来兼容性”问题。研究表明,设备设计者是否将“变化”本身作为设计的输入条件,决定了设备在五至十年生命周期中是资产还是负担。
单剂量包装市场正在经历一轮结构性扩张。市场研究机构的报告显示,全球条
包包装市场规模预计将从 2026 年 的 15.8 亿美元扩大至 2031 年 的 20.7 亿 美元,2026 年至 2031 年期间的复合年增长率(CAGR)为 5.54%[1]。驱动力来自两端:消费端对便携、精准剂量包装的偏好持续增强;生产端则在成本压力下寻求更轻量、更高效的包装形态。条包格式相比传统小袋可减少最多 40%[1] 的材料消耗,在铝箔进口关税上升、树脂价格波动的背景下,这种减量优势正在被重新定价。
但增长的另一面是压力。制药和营养品包装正面临三重结构性挑战:多品种、中小批量生产对设备灵活性的挤压、OEE 提升对换型效率与微停机控制的要求以及 GMP 合规对数据完整性的更高要求。设备选型的逻辑正在改变——不仅要看当前能否满足产能,还要看品种增多、追溯要求提高之后,产线能否保持稳定。
柯尔柏在 interpack 2026 展会上发布的 SPE6-P2 条包生产线,提供了一个观察设备如何回应这些结构性挑战的样本。该设备定位于中小批量,频繁产品和规格切换的应用场景。
国内条包市场的现实是:多数设备在不换型的条件下就能达到很高的生产效率。这对应的是大批量、少品种的生产模式——一条生产线固定生产一个规格,常年不变。这种模式在单一品种大规模生产中确实高效,但该模式预设了一个前提:产品组合稳定,批量足够大,设备投资可以按品种分摊。
问题在于,这个前提正在松动。制药和营养品的品种数持续增长,批量持续缩小。减肥类产品成为新的市场增长点。行业分析指出,制药包装正面临版本多样性增加、批量缩小、新兴市场和语言版本增多的多重压力,传统的大批量生产模式正被高混合、中低产量、快周转的需求所替代。对于高标准、多品种、小批量的客户(如CDMO、临床样品生产方以及需要快速响应市场变化的品牌方),真正的瓶颈不是单机速度,而是单台设备能够覆盖的规格数量。
这里有一个容易被忽略的投资逻辑:如果一台设备只能做一种规格,客户若要生产三个品种就需要三台设备,或者频繁进行工程级的模具更换。前者意味着资本支出、生产场地面积、人员配置与公用工程消耗成倍增加,后者意味着每次换型都伴随着长时间的停机调试。两种路径都指向同一个结果:产品上市速度被拖慢,设备投资回报周期被拉长。
柯尔柏 SPE6-P2 的设计逻辑回应了这一现实。设备支持粉末、颗粒、乳膏、液体等产品形态以及温度敏感类产品的下料,下料系统可选微活塞、螺杆与泵式等多种方式,条包宽度覆盖 15 ~ 45 mm,长度覆盖55 ~ 160 mm。同一台设备通过更换模具和规格件,即可覆盖多种产品类型和包装规格。专利成型卡箍可独立开启,灌装管长度恒定,仅按宽度配置,灌装高度可根据规格设置并自动调节,封合模具可 90°快速释放,装盒机纸盒尺寸通过人机界面(Human Machine Interface,HMI)电动调节——这些设计的共同指向是:规格切换的操作门槛被大幅降低,一台设备可以承担过去需要多台设备或多次工程改造才能完成的任务。
对于空间有限、不愿投入大量人力的客户,这一特性的价值尤为直接。一台设备覆盖多品种,意味着无需为每个品种单独规划产线空间,也不需要为频繁的工程级换型配置专门的维护团队。设备占地面积更小,人力配置更精简,产品组合的灵活性反而更高。
从投资回报的角度看,这改变的不只是设备效率,更是资本效率。客户可以用一台设备的投入覆盖多个品种的生产需求,新产品导入时无需等待新设备采购和验证周期,可以直接利用现有产线的规格切换能力快速投产。对于需要快速将产品推向市场的企业而言,这意味着从“设备到位”到“产品上市”的时间窗口被显著压缩。
条包从成型、灌装、封合到装盒,需要在多个工位之间转移。转运环节的效率直接影响了整线的 OEE 上限。当前主流的转运方案仍以机械传送带或机器人抓取为主。这些方案成熟可靠,但存在两个结构性局限:一是磨损与精度衰减,机械接触面在长时间运行后需要定期维护来补偿;二是交接点数量多,每一次工位交接都意味着产品状态不确定性的增加。
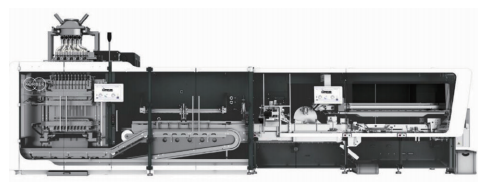
SPE6-P2 采用的是磁轨穿梭输送系统。穿梭板由电磁力驱动,在轨道上无接触运行,定位精度可达微米级,移动速度最高可达 4 m/s。每个穿梭板的位置和状态都可以被实时追踪,这一设计极大地缩减了条包机到装盒机之间的接口数量,并简化了条包转运方式与流程,同时改变了传统 L 型条包机不便检修和维护的设计,使条包机各关键位置均易于接近,维护便利性显著改善(见图 1)。
图 1 新一代 SPE6-P2 条包机通过磁轨传送大幅提升 OEE
从 OEE 角度看,降低微停机频率是 OEE 提升的关键杠杆。TeepTrak 2026 年发布的制药 OEE 基准研究覆盖了全球 120 多条包装线,数据显示工厂报告的 OEE中位数约为 72%,而直接传感器测量的实际 OEE 中位数仅为 58%——差距达 14 个百分点。差距主要由两方面驱动:一是换型速度,顶级四分位为 18 ~ 25 min,中位数为 35 ~ 50 min[2] ;二是微停机频率,顶级四分位为每班 20 ~ 28 次,中位数为 42 ~ 55 次。转运环节的微停机——卡料、位置偏移、交接失败——是这一差距的重要组成部分,而磁轨穿梭系统的无接触设计和实时追踪能力,恰恰针对这一类故障模式。
更值得关注的是追溯能力的质变。传统机械转运的追溯粒度是“批次级”,而磁轨穿梭系统使追溯下沉到“单条级”。在 GMP 数据完整性要求从批次级向单元级演进的趋势下,单条级追溯正在从差异化功能转变为合规基础设施。SPE6-P2 的转运系统还支持规整对齐与交错嵌套两种堆叠方式,可依据成品盒内排布方案精准摆放,整线转运产能可达每分钟 600 条,转运过程无需人工干预。
GMP 对药品装量一致性有严格要求,抽样检验难以满足这一要求以及制药 4.0(Pharma 4.0)下的数据完整性要求。若要做到“能够追溯每一条产品在什么条件下、以什么参数、通过了什么检测”,就需要对产品实施更大范围、更高精密的检测。
SPE6-P2 的 100% 在线检重系统回应了这一需求。该系统对多列条包逐条称重,每列独立计算平均重量,自动反馈微调下料量。合格与不合格条包在出料滑槽处自动分流,无需额外占地,支持后期加装改造。从设备工程的角度看,这相当于在包装环节内置了一个连续的、数据化的质量验证层,其输出直接对接批记录系统。
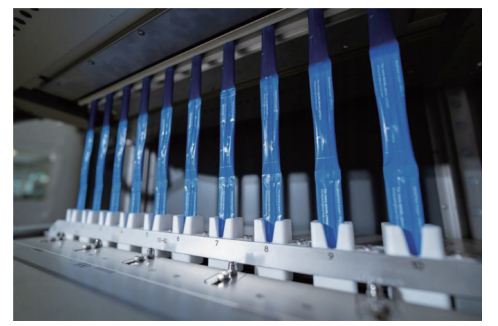
下料精度是这一闭环的底层支撑。SPE6-P2 的微活塞下料系统采用体积式定量,精度可达 ±2%,其核心特性是下料量不受料仓料位变化的影响——这一特性在螺杆送料中难以实现,因为螺杆的填充效率会随料位变化而波动(见图 2)。微活塞下料过程中不产生剪切力,对热敏性物料和脆性颗粒尤为友好。泵式下料系统则覆盖了黏度高达 10 万 mPa · s(100 000 cP)的液体和膏体。多种下料方式均可对接称重秤实现计量反馈与数据追踪,使质量控制从“事后抽检”推向“实时全检 + 数据闭环”。
图 2 柯尔柏的条包机素以下料精度高著称
条包包装设备的评估标准正在发生位移。速度参数仍然重要,但已不再是决定性因素。PPWR(欧盟《包装和包装废弃物法规》)对包装材料体系的硬性约束、多品种小批量生产对设备灵活性的挤压以及数据完整性对单元级追溯的要求,共同构成了一个新的评估框架。
在该框架下,SPE6-P2 的竞争力取决于三个维度的“兼容性”:一机多能的规格覆盖能力——使客户用一台设备的投入覆盖多品种生产需求,缩短产品上市周期并降低总资本支出;磁轨穿梭系统的无接触运行和单条级实时追踪——使单元级追溯成为设备的基础能力而非附加选项;100% 在线检重与微活塞下料的精度闭环——将质量控制从抽检升级为全检加数据闭环。
柯尔柏将 SPE6-P2 定位为“制药 4.0 就绪”和“面向未来制造环境”的解决方案。这一表述的技术含义可以拆解为具体的工程选择:设备设计者是否将“变化”本身作为设计的输入条件,而不只是一个需要管理的风险。这决定了设备在未来五到十年的生命周期中,是资产还是负担。
[1] Mordor Intelligence. Stick packaging market size & share analysis:growth trends and forecasts (2026–2031)[R].Hyderabad: Mordor Intelligence, 2026.
[2] TeepTrak. Pharma OEE Benchmark 2026: where your packaging line stands against the industry[R/OL]. 2026.https://teeptrak.com/en/pharma-oee-benchmark-2026-packaging/.
评论
加载更多