冻干工艺受西林瓶的影响
冻干过程会受到西林瓶尺寸、物理特性、化学性质,以及西林瓶与所盛装药品及其放置板层之间相互作用的影响。下面将详细介绍西林瓶的若干关键特性。这些特性既可能有利于冻干过程,也可能对冻干过程产生不利影响。
西林瓶的物理性质
在制药和生物技术行业中,通常采用Ⅰ型玻璃管制瓶作为冻干药品的内包装。与模制瓶相比,选择管制瓶的一个重要原因是其尺寸公差具有更好的一致性。管制瓶保持严格尺寸公差的能力优于模制瓶。
这是因为模制瓶在生产过程中可能存在不同模具之间的差异,进而引起瓶壁重量、外径和瓶底厚度的变化。此外,对于某一种玻璃而言,其膨胀系数越低,越适合用于冻干工艺。基于上述原因,以下讨论将主要围绕玻璃管制瓶展开。
随着新型塑料材料的不断发展,某些冻干制品也开始考虑采用塑料瓶。环烯烃等新材料的开发改善了塑料材料在小容量注射剂应用中的部分不足。鉴于这些新进展,在讨论完玻璃瓶之后,本文还将概述这些塑料瓶。
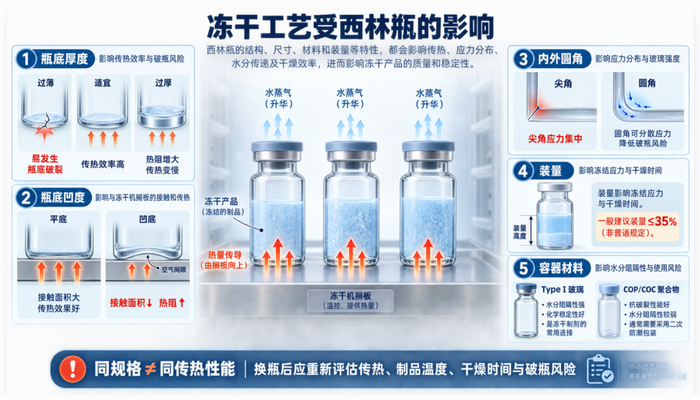
瓶底厚度
受制造工艺特性的影响,管制瓶的瓶底厚度通常与瓶壁厚度不同。一般而言,瓶底厚度约为瓶壁厚度的55%~65%。例如,标准瓶壁厚度为1.20 mm的管制瓶,其最小瓶底厚度约为0.66~0.78 mm。
瓶底玻璃分布的均匀性也十分重要,有助于防止或减少西林瓶底部破裂。如果瓶底过薄,可能出现“环状脱底”(ring-out)或瓶底破裂,进而显著降低冻干机的生产能力。
相反,如果瓶底过厚,则会因传热阻力增加而影响冻干过程,同样会降低冻干机的产能。
瓶底的平整度或凹度
管制瓶瓶底的相对平整度,是限制传热阻力的重要因素。瓶底凹度越大,管制瓶内的制品距离板层越远,而板层正是冻干过程中能量的来源(图1)。
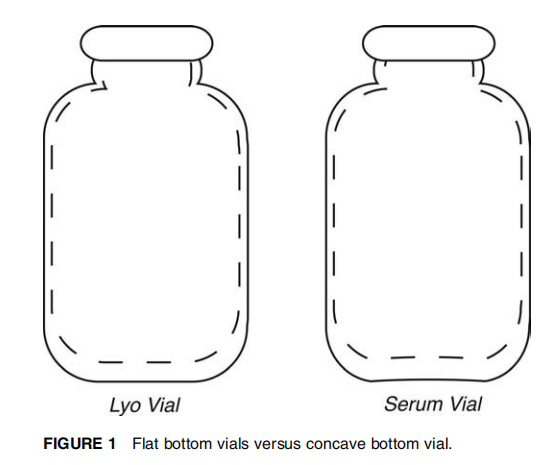
图1 平底西林瓶与凹底西林瓶的比较
过大的瓶底凹度还会使更多空气留在管制瓶底部。空气会产生隔热作用,进一步增加热量从板层传递至制品的阻力。
无论是管制瓶还是模制瓶,凹度过大的瓶底都可能在瓶壁与瓶底交界处形成尖锐夹角。这些部位可能成为应力集中点,造成瓶底与瓶身分离,并可能导致瓶壁产生裂纹。因此,冻干机的产能可能显著降低。
瓶底内圆角
瓶底内圆角尺寸取决于瓶底成形时对凹度的控制。瓶底凹度越大,内部夹角越尖锐。如果夹角过于尖锐,形成的内圆角便可能成为应力集中点。
制品冻结后,冰晶会向可利用的空间膨胀,并对瓶底内圆角区域产生推力。这种作用力会在玻璃中形成薄弱部位,最终可能导致西林瓶发生瓶底“透镜式脱落”(lens out),即瓶底呈圆片状与瓶身分离。
瓶底外圆角
瓶底外圆角对于尽可能增加管制瓶与冻干机板层的接触面积非常关键。合理的外圆角也有助于消除西林瓶与板层接触部位的应力集中点。
虽然瓶底外圆角与内圆角彼此独立,但尖锐外圆角产生的影响基本相同。因此,应设计适宜的内、外圆角:既要尽量减少玻璃中的应力,又要降低传热阻力。
适宜的圆角直径有助于吸收并缓解冻干周期中产生的应力积累。
容器中的装量
冻干周期中产生的内部压力与西林瓶内的装量直接相关。一般建议制品的装量最高不超过西林瓶容量的35%,因为这一装量比例所造成的工艺问题似乎最少。
塑料西林瓶系统
随着环烯烃聚合物(COP)和环烯烃共聚物(COC)的引入,这些材料目前正在多种应用中接受评价,尤其是在生物制药和生物制品领域。
这类材料既具有塑料固有的耐破损性能,又具有透明、表面惰性等特点,有利于对敏感生物药物进行保护。
除上述优点外,采用COC或COP西林瓶还可减少可提取物,从而降低可浸出物进入药品的可能性。玻璃中含有游离碱金属氧化物及痕量金属;在较高pH条件下,玻璃可能发生前文所述的脱片。这些因素都可能对药品稳定性产生不利影响。
目前已有研究考察采用环烯烃类塑料瓶包装冻干制品。研究发现,使用某些此类材料进行冻干,可以提高冻干饼内部的均一性。
这类材料的主要不足在于:虽然与其他塑料相比,其水蒸气透过率已经降低,但从阻湿性能来看,仍然无法达到玻璃的水平。因此,通常建议使用铝袋等二级包装作为附加的水汽阻隔层,以保证产品具有足够的货架期。
文章内容来自无菌制剂随笔,流程工业整理编辑,责任编辑:邵丽竹,审核人:何发
版权声明:本文由“制药工艺与装备”平台整理发布,版权归原作者所有,如有侵权请联系删除。邮箱:cuifangfei@vogel.com.cn。
邵丽竹
何发
热点文章
-

2025年度中国医药工业主营业务收入前100位企业发布!哪家企业上榜?
2026-07-13
-

论医药洁净区空间消毒 / 灭菌的常用方法
2026-06-26
-

浅谈制药智能配液系统的设计
2026-06-24
-

2026(第十八届)弗戈制药工程论坛日程首发 | 1大主论坛+8场分论坛
2026-07-24
-

药品研发中的良好人工智能实践——EMA与FDA联合指导原则核心要点解读
2026-06-17
-

全球TOP10药企2026年第二季度财报解读:礼来断层领跑,行业分化加剧
2026-08-03
-

无菌制剂生产线污染控制策略研究与思考
2026-07-16
-

赛德齐瑞 | 寡核苷酸工艺系统整体解决方案
本系统面向寡核苷酸、mRNA等核酸药物生产,提供从工艺定义、设备与管道设计、自动化控制到验证支持的一体化工程方案,覆盖溶剂与试剂储存、单体供应、氨解切割、纯化与超滤配液、退火及产品收集等核心单元,实现缓冲液配制、输送、过滤与 CIP/SIP 全流程闭环管理。
-
制药工程与设备专题 | 高压放电检漏机在BFS产品包装密封完整性检测中的应用
-
郑凤庚
-
郑文科
-
汤伦
-
王路鑫
评论
加载更多